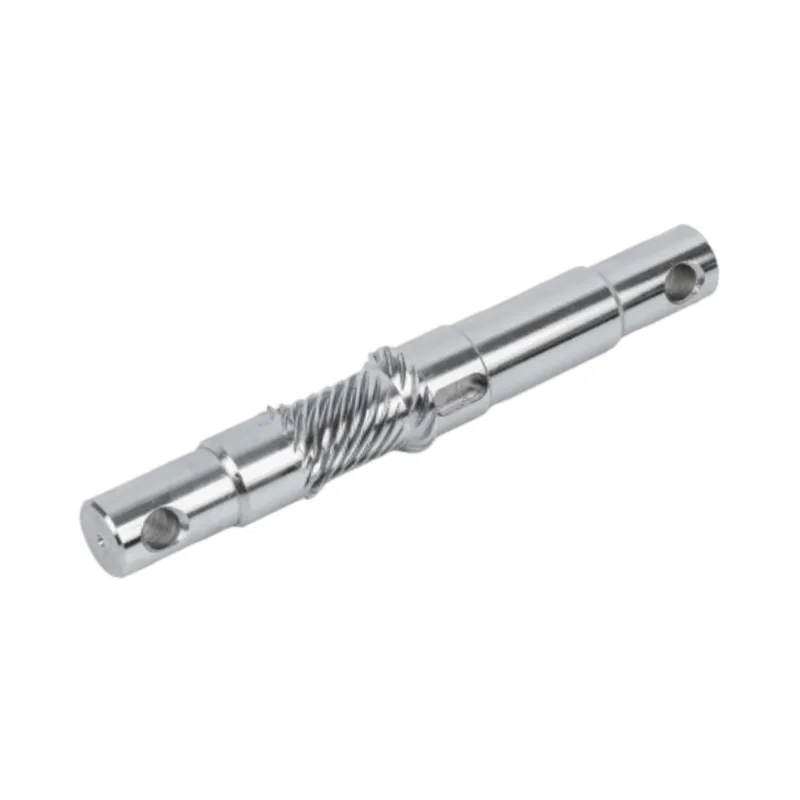
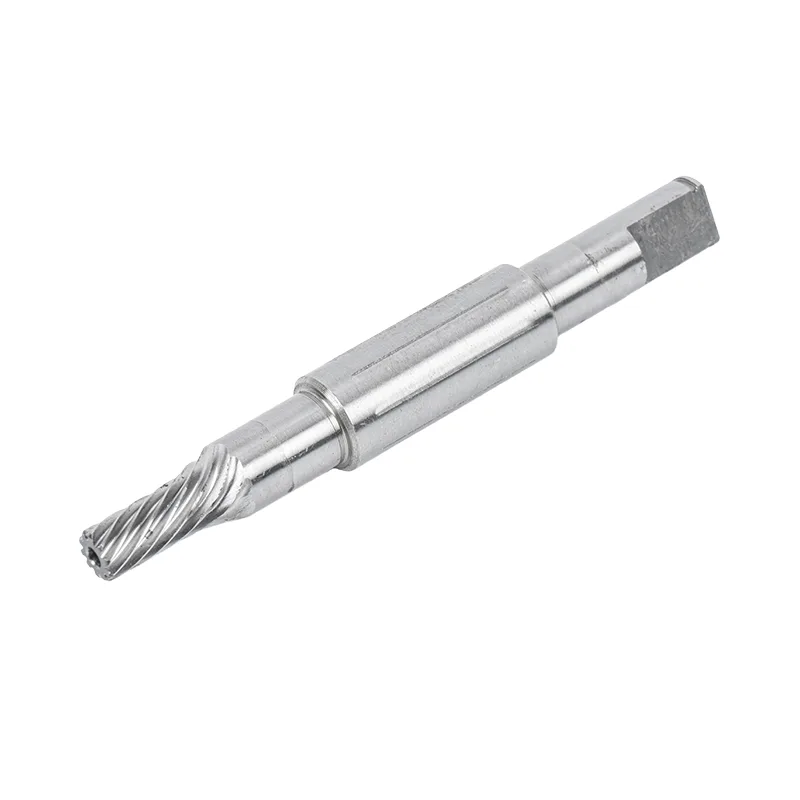
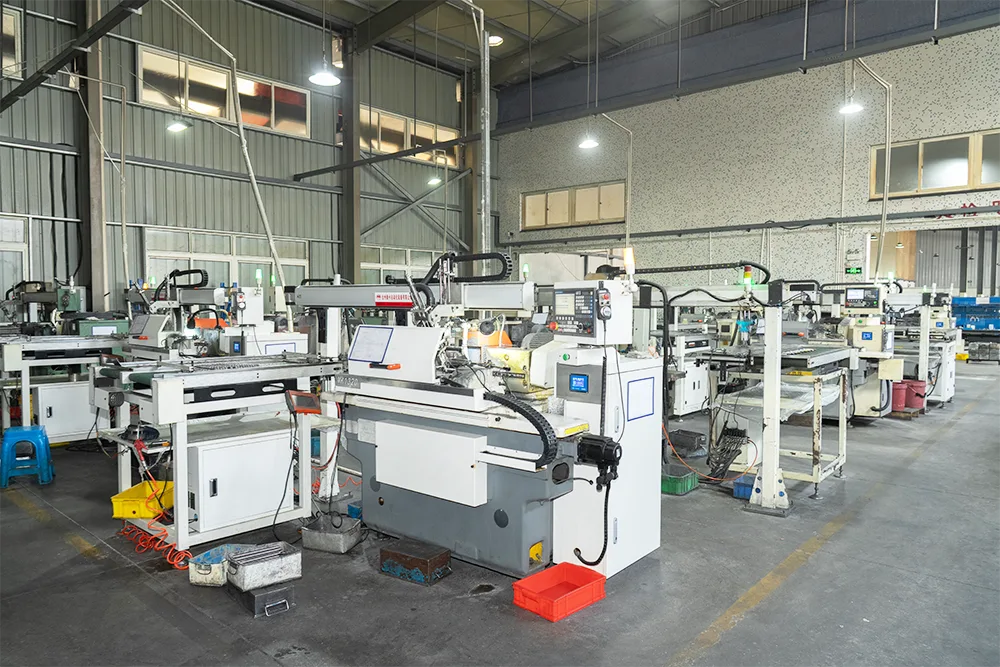
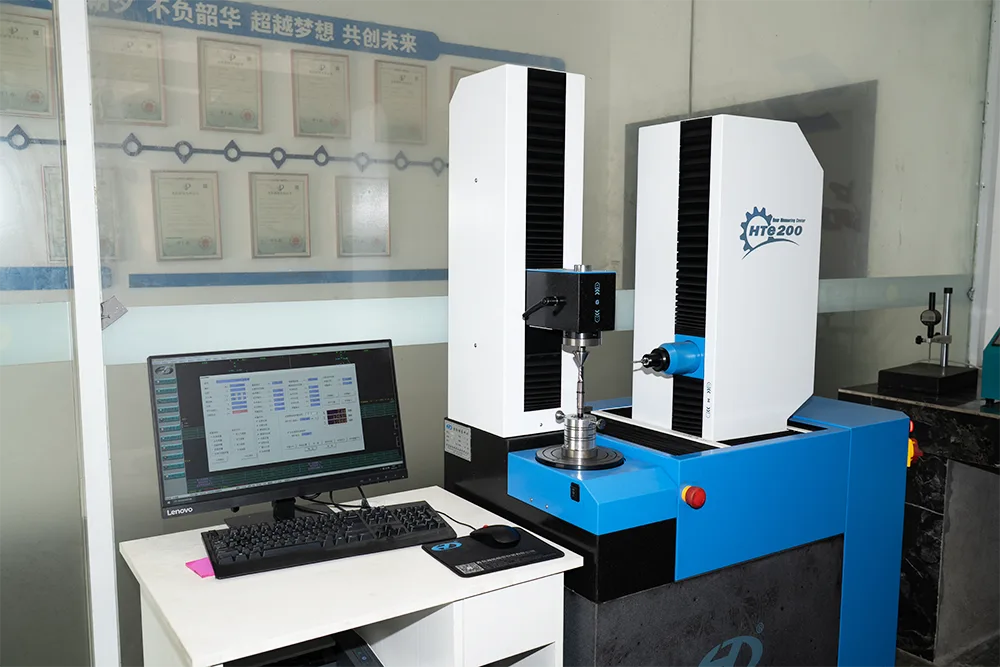
펌프나 팬에서는모터 샤프트토크만 전달하면 됩니다. 서보 드라이브, 로봇 조인트 또는 CNC 축에서는 위치도 전달해야 합니다. 샤프트의 몇 미크론의 런아웃은 로봇 팔 끝에서 눈에 보이는 오류가 되며, 작업자는 교대 중에 윙윙거리는 소리를 듣게 됩니다. 그 차이로 인해 어떤 사양이 중요한지 달라집니다. 이 가이드는 Guanshuo가 자동화를 위해 제작하는 샤프트와 이를 구분하는 숫자를 다룹니다.
일반 산업용 샤프트는 강도를 고려하여 지정되었습니다. 토크를 전달하고 지속됩니까? 자동화 샤프트는 그 전에 두 가지 질문에 더 답해야 합니다.
첫 번째는 위치입니다. 서보 시스템은 샤프트 한쪽 끝의 인코더에서 루프를 닫지만 작업은 다른 쪽 끝에서 발생합니다. 두 지점 사이의 런아웃, 편심, 와인드업은 제어 시스템이 볼 수 없고 수정할 수 없는 오류입니다. 샤프트는 엔코더의 판독값이 정직할 만큼 충분히 정확해야 합니다.
두 번째는 어쿠스틱이다. 자동화 셀은 사람 옆에서 작동합니다. 약간 균형이 맞지 않는 샤프트는 속도에서 윙윙거리는 소리가 나고 베어링 수명을 단축시키는 진동으로 변합니다. 여기서 밸런스 등급은 나중에 고려하는 것이 아니라 사양입니다.
4개의 숫자가 자동화 샤프트 도면 작업의 대부분을 수행합니다. 이는 Guanshuo가 생산에서 유지하는 가치입니다.
동축성은 구매자가 가장 자주 과소 지정하는 요소입니다. 이는 모든 직경이 단일 축을 얼마나 잘 공유하는지 설명합니다. 서보 샤프트에서는 엔코더 시트, 베어링 저널 및 출력 테이퍼가 모두 중심 위치에 동의해야 합니다. 몇 미크론 이상 차이가 나면 모터가 자체적으로 작동하지 않게 됩니다.
샤프트의 런아웃은 샤프트에 머물지 않습니다. 로봇 팔에서는 관절의 오류에 팔의 도달 거리가 곱해집니다. 이것이 조인트 샤프트가 엔드 이펙터 공차가 제안하는 것보다 훨씬 더 엄격하게 지정되는 이유입니다. 샤프트 예산은 시스템 예산의 일부여야 합니다.
A 서보 모터 샤프트출력 끝의 인터페이스 주위에 구축됩니다. Guanshuo는 표준 1:10 테이퍼, M4에서 M12까지의 내부 스레드, C0.5에서 C2까지의 끝 모따기를 사용하여 이를 가공합니다. 테이퍼와 드로볼트는 견고하고 백래시가 없는 연결을 제공하는데, 이는 포지셔닝 시스템에 필요한 것입니다. 여유 공간이 있는 키 허브는 서보에 사냥할 대상을 제공합니다.
경로는 CNC 선삭에 이어 초미세 연삭으로 동축도를 0.005mm 이하로 가져온 다음 G1 동적 균형 보정을 수행합니다. 표면 담금질, 질화, 크롬 도금 등 세 가지 표면 강화 옵션을 사용할 수 있습니다.
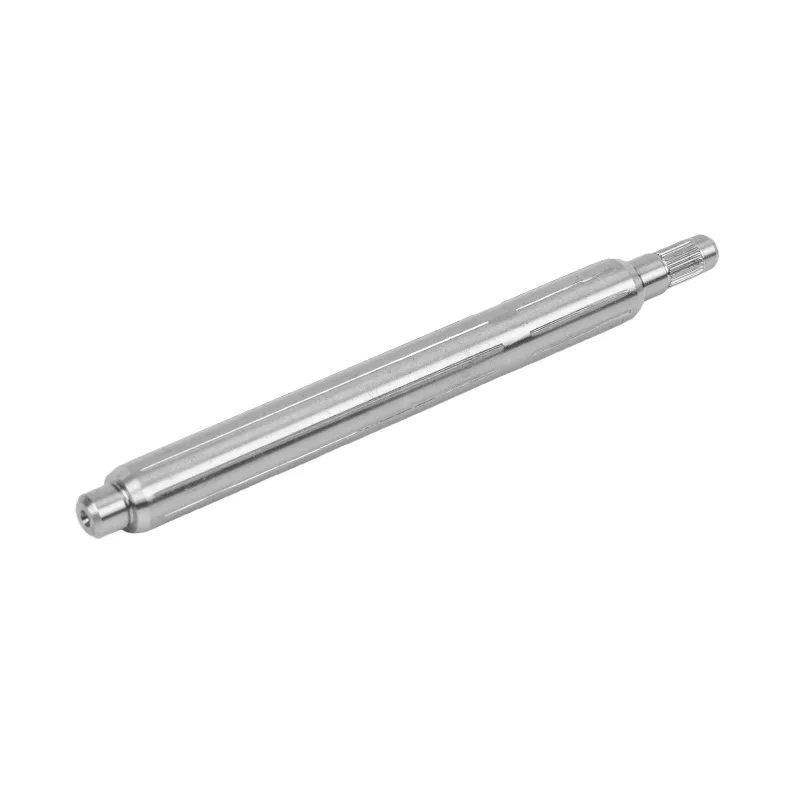
스테퍼 샤프트는 개방 루프 모션을 제공하므로 오류를 수정하는 인코더가 없습니다. 더 엄격한 사양을 요구해야 할 것처럼 들리지만, 임무가 더 가볍고 속도가 더 낮기 때문에 실제 요구 사항이 완화됩니다.
| 투기 | 스테퍼 샤프트 | 서보 샤프트 |
|---|---|---|
| 런아웃 | 0.01~0.02mm 이하 | 동축성 ≤0.005mm |
| 직경 공차 | h7 | h5 / h6 |
| 표면 마무리 | Ra 0.8~1.6μm | Ra 0.2~0.4μm |
| 균형 | 일반적으로 지정되지 않음 | G1 이상 |
| 출력 끝 | 일반, D-플랫 또는 키홈 | M4 - M12 나사산이 있는 1:10 테이퍼 |
두 열 사이의 차이가 비용 차이입니다. 스테퍼 애플리케이션에 서보 등급 번호를 지정하는 것은 구매자가 초과 지불하는 가장 일반적인 방법 중 하나입니다. 기계가 개방 루프이고 적당한 속도로 작동하는 경우 스테퍼 컬럼이 정직한 사양입니다.
고속 샤프트는 샤프트 제작이 어려운 곳입니다. Guanshuo 빌드고속 모터 샤프트ø5 ~ ø50 mm, 런아웃은 0.001 ~ 0.003 mm 이하, h5 또는 h6 공차, Ra 0.2 ~ 0.4 μm, G1 이상의 밸런스로 유지됩니다. 모재는 담금질, 템퍼링 및 질화 처리된 고강도 합금입니다.
그 숫자의 이유는 물리학입니다. 불균형력은 회전 속도의 제곱에 비례하여 증가합니다. 1,500rpm에서 눈에 보이지 않는 잔여 불균형은 스핀들 속도에서 파괴적인 힘이 됩니다. 공작 기계 스핀들 샤프트는 HRC 60~65의 표면 경도를 추가하고 G0.1~G0.4로 균형을 이루며 피로 수명은 15,000시간 이상입니다.
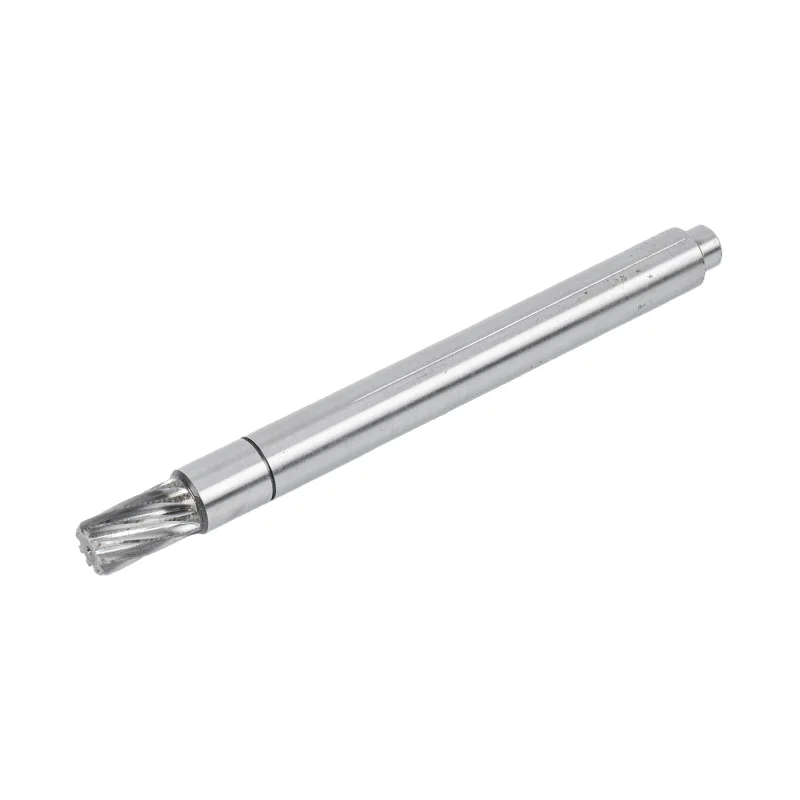

일부 자동화는 스파크가 위험할 수 있는 환경에서 실행됩니다. 방폭형 모터 샤프트는 런아웃을 0.01mm 이하로 유지하며 스파크 방지 합금으로 제작할 수 있습니다. 타이트한 런아웃은 여기서 정확성에만 관한 것이 아닙니다. 마찰은 애초에 열과 불꽃을 발생시키기 때문에 마찰이 발생하지 않도록 로터를 중앙에 유지합니다.
대부분의 자동화 샤프트는계단형 샤프트. 각 단계에서는 길이를 따라 설정된 위치에 베어링, 씰, 기어 또는 로터 스택을 찾습니다. 해당 부품이 정사각형인지 여부는 두 가지 사양에 따라 결정됩니다.
직각도 숫자는 물린 숫자입니다. 정사각형이 아닌 단차에 눌려진 베어링은 장착 순간부터 불균일한 하중을 받게 됩니다. 뜨거워지고 조기에 고장이 나며 결함은 샤프트 문제가 아닌 베어링 문제처럼 보일 것입니다. Guanshuo는 다음과 같이 구축합니다.한 걸음그리고더블 스텝샤프트.
출력 기능은 토크만큼 위치 결정입니다. 각 옵션은 비용 대비 강성을 교환합니다.
| 특징 | 행동 | 최적의 핏 |
|---|---|---|
| D-플랫 | 간단하고 저렴한 비용, 약간의 여유 공간 | 소형 스테퍼, 경량 |
| 키홈 | 토크는 높지만 간격이 백래시를 허용함 | 기어모터, 단방향 드라이브 |
| 운형자 | 많은 톱니에 걸쳐 하중을 공유하고 백래시가 낮음 | 로봇 조인트, 반전 서보 드라이브 |
| 테이퍼 및 드로볼트 | 가장 견고하고 백래시가 거의 없음 | 서보 출력 종료 |
키 홈은 GB/T 1095로 절단됩니다. 반전 서보 축의 경우 키 조인트의 백래시는 위치 지정 오류로 직접 나타나므로 테이퍼 인터페이스가 서보 끝에서 지배적인 이유입니다. 관숴(Guanshuo) 보유다중 키웨이열쇠가 정답인 경우 대칭은 0.02mm 이하입니다.
자동화 샤프트에는 하드 코어가 없는 단단한 표면이 필요한 경우가 많습니다. 네 가지 치료법을 사용할 수 있으며 각 치료법은 서로 다른 문제를 해결합니다.
| 치료 | 그것이 제공하는 것 |
|---|---|
| 고주파 경화 | 단단한 저널, 단단한 코어, 말할 것도 없이 차원 변화가 없습니다. |
| 질화 | 매우 단단하고 왜곡이 적은 표면. 고속 샤프트에 적합 |
| 경질 크롬 도금 | 마모 및 내부식성, 마모된 저널을 재생하는 방법 |
| 세라믹 코팅 | 필요한 경우 극도의 내마모성 및 전기 절연 |
표면 처리 후 샤프트가 연삭되었는지 여부는 공급업체에 문의하십시오. 질화와 도금 모두 완성된 크기를 변경합니다. 치료가 마지막 작업인 경우 도면의 공차는 귀하가 받는 공차가 아닙니다.
로봇 조인트 샤프트는 어떤 펌프 샤프트에서도 볼 수 없는 임무를 수행합니다. 끊임없이 시작하고, 멈추고, 반전하며, 모든 주기는 피로 주기입니다. Guanshuo의 산업용 로봇 샤프트는 1,000,000회 이상의 피로 마모 사이클을 고장 없이 통과하도록 제작되었으며, 이는 이 작업 클래스에 적합한 수치입니다.
그것에 도달하는 것은 하나의 트릭이 아니라 전체 프로세스의 조합입니다. 합금강, 등급에 맞는 열처리 경로, 직경이 변할 때마다 넉넉한 루트 반경, 경화 후 연삭을 통해 완성된 형상이 그대로 유지됩니다. 이에 대한 재료 선택은 다음에서 다룹니다.샤프트 재료 가이드, 그리고 프로세스 순서는가공 연습.
서보 모터 샤프트에는 어떤 공차가 필요합니까?
완성된 샤프트의 동축도는 0.005mm 이하이고 직경 공차는 h5 또는 h6이며 연삭 마감 Ra는 0.2~0.4μm입니다. 동적 밸런스는 G1 이상이어야 합니다. Guanshuo는 CNC 터닝과 초미세 연삭 및 밸런스 수정을 통해 이러한 목표를 달성합니다.
서보와 스테퍼 모터 샤프트의 차이점은 무엇입니까?
서보 샤프트는 모든 면에서 더 단단합니다. 동축성은 0.01~0.02mm 이하의 스테퍼 런아웃에 대해 0.005mm 이하, h7에 대해 h5 또는 h6, Ra 0.8~1.6μm에 대해 Ra 0.2~0.4μm, 스테퍼에 일반적으로 필요하지 않은 특정 밸런스 등급입니다. 서보는 또한 일반 끝이나 D-플랫이 아닌 1:10 테이퍼로 끝납니다.
자동화 샤프트에서 동적 균형이 중요한 이유는 무엇입니까?
불균형력은 속도의 제곱에 비례하여 증가하므로 높은 rpm에서는 작은 잔차가 큰 진동이 됩니다. 이러한 진동은 베어링 수명을 단축시키고 셀에 윙윙거리는 소리를 추가하며 위치 정확도를 저하시킵니다. 고속 샤프트는 G1 이상으로, 스핀들 샤프트는 G0.1 ~ G0.4로 밸런스되어 있습니다.
로봇 관절 샤프트는 키홈을 사용해야 할까요, 아니면 스플라인을 사용해야 할까요?
대부분의 경우 스플라인입니다. 키홈은 조립을 위해 유격이 필요하며, 그 유격은 조인트가 반전될 때 백래시가 됩니다. 스플라인은 모션 손실이 훨씬 적고 많은 톱니에 걸쳐 하중을 공유합니다. 서보 출력 끝의 경우 드로볼트가 있는 테이퍼가 여전히 더 단단합니다.
Guanshuo는 방폭 모터용 샤프트를 만들 수 있습니까?
예. 방폭 샤프트는 런아웃이 0.01mm 이하로 유지되며 스파크 방지 합금으로 제공될 수 있습니다. 긴밀한 런아웃은 로터를 중앙에 유지하므로 마찰이 발생하지 않습니다. 이는 열을 방지하고 정격 스파크를 방지하기 위해 존재합니다.