보어 직경 및 맞춤, 전체 직경 깊이, 허용된 바닥 프로파일, 최소 나머지 끝 벽 및 작업 샤프트 저널에 대한 보어의 관계를 지정합니다. 드릴 포인트 깊이와 별도로 사용 가능한 설치 길이를 유지하십시오. Guanshuo의 막힌 구멍 범위에는 보어가 2~30mm, 깊이가 5~150mm, 최대 깊이 대 직경 비율이 10:1입니다. 이러한 제한은 함께 고려되어야 하며 자유롭게 혼합되어서는 안 됩니다.
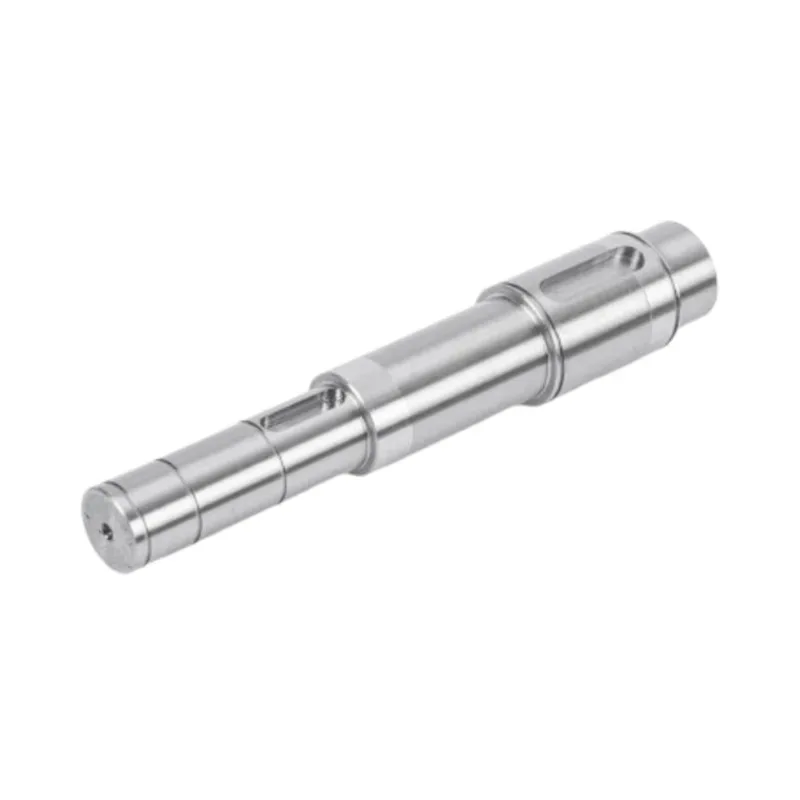
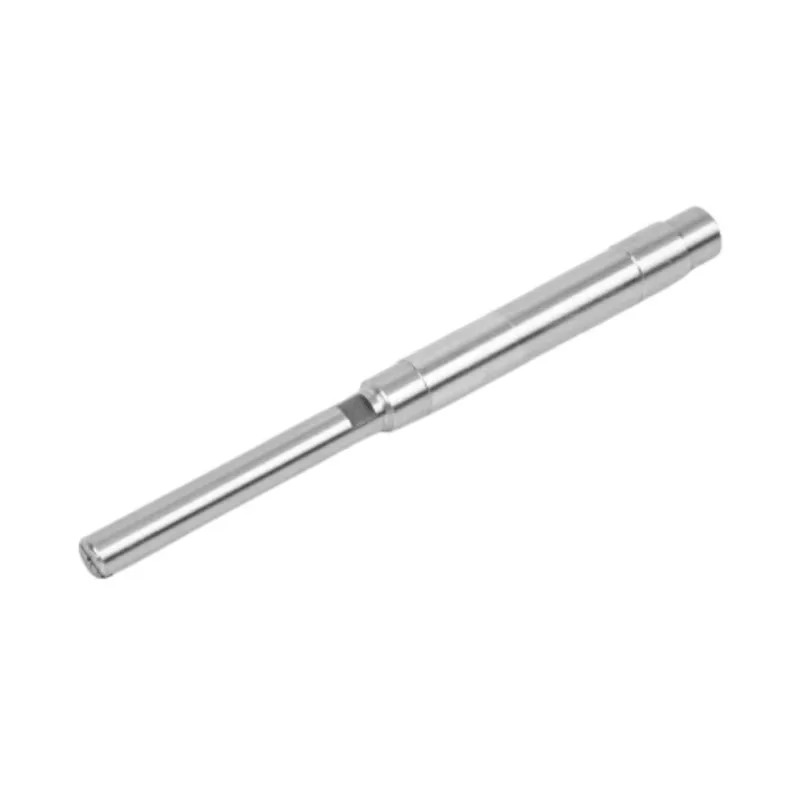
전체 샤프트, 키 및 허브 연결이 하중 및 조립 요구 사항을 충족하는 경우 단일 키 홈을 유지하십시오. 하나의 허브에 두 개의 토크 전달 경로가 필요하고 결합 형상을 함께 제조하고 검증할 수 있는 경우 반대쪽 이중 키홈을 고려하십시오. 두 개의 키가 연결 등급을 자동으로 두 배로 늘리지는 않습니다. 치수 차이로 인해 하나의 키가 먼저 맞물릴 수 있으며 샤프트와 허브에는 여전히 자체 강도 검사가 필요합니다.
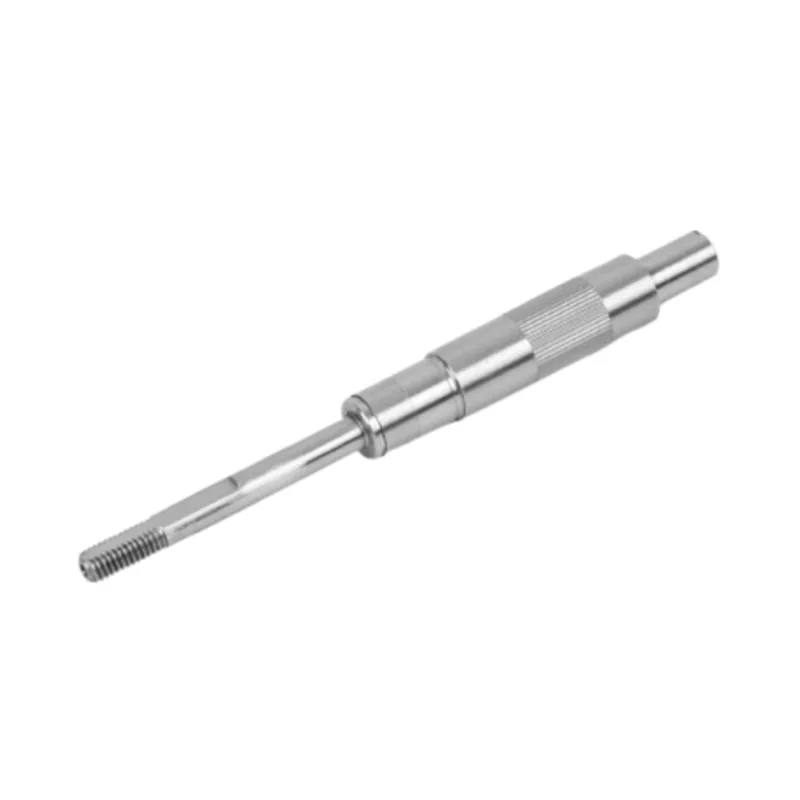
위치하는 구성 요소 주위에 계단형 샤프트를 설계합니다. 선택한 베어링의 허용 코너 범위에 대해 샤프트 필렛을 확인하고 베어링 링에 충분한 어깨 지지력을 제공하고 위치 면 사이의 기능적 거리를 제어합니다. 저널 크기와 숄더 형상을 별도로 지정합니다. 가공 편의성만을 위해 선택한 반경은 장착을 방해할 수 있습니다. 여유 공간만을 위해 더 날카로운 모서리를 선택하면 피로 문제가 발생할 수 있습니다.
일반적으로 습하거나 약간 부식성이 있는 서비스의 경우 304를 출발점으로 사용하십시오. 염화물 노출로 인해 공식 저항이 더욱 중요해지는 경우 316을 고려하십시오. 샤프트에 단단하고 내마모성 표면이 필요하고 환경이 해당 등급과 호환되는 경우 열처리 420을 평가하십시오. Guanshuo의 HRC 48~55 기능은 담금질 및 저온 템퍼링 후 420에 적용됩니다. 모든 스테인레스 샤프트에 적용되는 것은 아닙니다. 등급, 재료 상태 및 경도 요구 사항을 함께 지정한 다음 완성된 저널 형상을 별도로 제어합니다.
각 기능 영역에 대해 모터 샤프트 표면 거칠기를 별도로 지정합니다. 도면에 베어링 저널, 씰 접촉 랜드, 로터 또는 압입 시트 및 토크 전달 기능을 표시한 다음 각 영역에 결합 부품에 필요한 마감 처리를 제공합니다. 직경, 런아웃, 직진도 및 원통도를 별도의 제어로 유지합니다. Guanshuo에서 공개된 마감 범위는 하나의 스테인리스 부드러운 샤프트 제품에서 Ra ≤ 0.8μm, 고속 샤프트에서 Ra 0.2~0.4μm, 초정밀 샤프트의 베어링 위치에서 Ra 0.05~0.2μm입니다. 이는 모든 모터 샤프트에 대한 단일 포괄적 사양이 아닌 제품별 범위입니다.
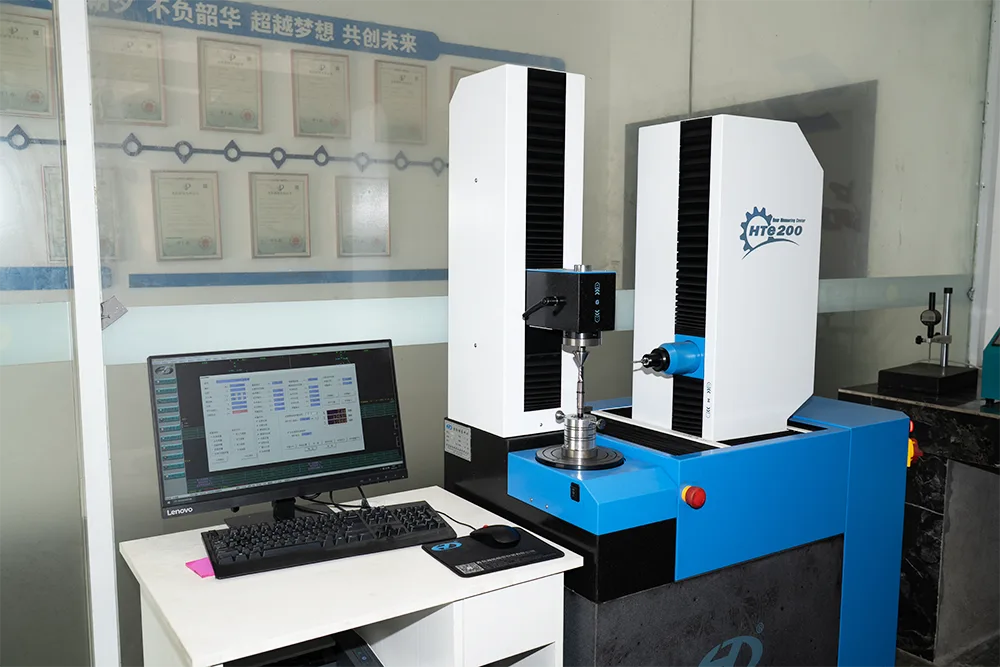
모터 샤프트 검사 보고서는 부품 및 도면 수정 사항을 식별한 다음 맞춤 및 회전에 영향을 미치는 특성에 대한 실제 결과를 기록해야 합니다. 여기에는 일반적으로 재료, 임계 직경, 런아웃 또는 원통형, 표면 거칠기, 경도, 키홈 또는 스플라인 형상이 포함됩니다. 대량 생산 전에 첫 번째 품목 보고서를 사용하여 설정을 승인하세요. 배치 기록과 합의된 검사 규칙을 사용하여 이후 부품이 동일한 한도 내에 유지되었음을 보여줍니다.


 10 2026-09
 10 2026-09
 05 2026-09
 28 2026-08
 25 2026-08