축 교정은 가공 후 남아 있거나 열처리 중에 나타나는 굽힘을 교정합니다. 정밀 모터 샤프트의 경우 일반적으로 경화 후 최종 연삭 이전에 속합니다. 공장에서는 먼저 정의된 기준점을 기준으로 샤프트를 측정하고 필요한 경우 통제된 수정을 적용한 후 다시 측정합니다. 그런 다음 최종 분쇄를 통해 저널의 크기와 마감을 결정합니다. 유용한 도면에는 제어된 길이, 데이텀, 직진도 또는 런아웃 공차와 요구 사항이 적용되는 생산 단계가 명시되어 있어야 합니다.
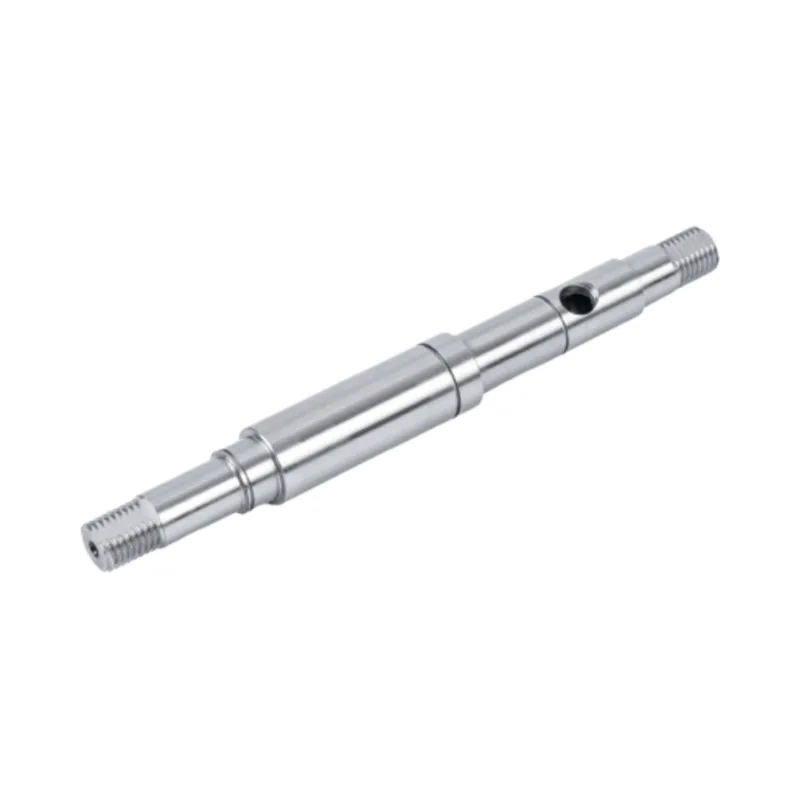
여러 저널이 하나의 축에 충실해야 하는 경우 계단형, 숄더형 및 다중 직경 모터 샤프트에 원통형 연삭을 선택하십시오. 일관된 외경과 효율적인 배치 흐름이 주요 요구 사항인 경우 긴 일반 샤프트에 센터리스 연삭을 선택하십시오. 일부 생산 경로에서는 두 가지를 모두 사용합니다. 즉, 센터리스 연삭으로 일반 본체를 효율적으로 처리한 다음 원통형 연삭으로 샤프트 축과 관련하여 중요한 베어링이나 씰 저널을 마무리합니다.
펌프나 팬에서 모터 샤프트는 토크만 전달하면 됩니다. 서보 드라이브, 로봇 조인트 또는 CNC 축에서는 위치도 전달해야 합니다. 샤프트의 몇 미크론의 런아웃은 로봇 팔 끝에서 눈에 보이는 오류가 되며, 작업자는 교대 중에 윙윙거리는 소리를 듣게 됩니다. 그 차이로 인해 어떤 사양이 중요한지 달라집니다. 이 가이드는 Guanshuo가 자동화를 위해 제작하는 샤프트와 이를 구분하는 숫자를 다룹니다.
거의 모든 모터 샤프트에 대한 질문은 여기서 끝납니다. 어떤 강철인가요? 솔직한 대답은 최고의 성적은 없고 오직 최고의 일치만이 있을 뿐이라는 것입니다. 습한 공기 속에 존재하는 펌프 샤프트와 시간당 수천 번 토크를 역전시키는 견인 샤프트는 완전히 다른 방식으로 작동하지 않습니다. 이 가이드는 Guanshuo가 실제로 실행하는 등급을 비교하고 하나를 선택할 수 있는 경로를 제공합니다.
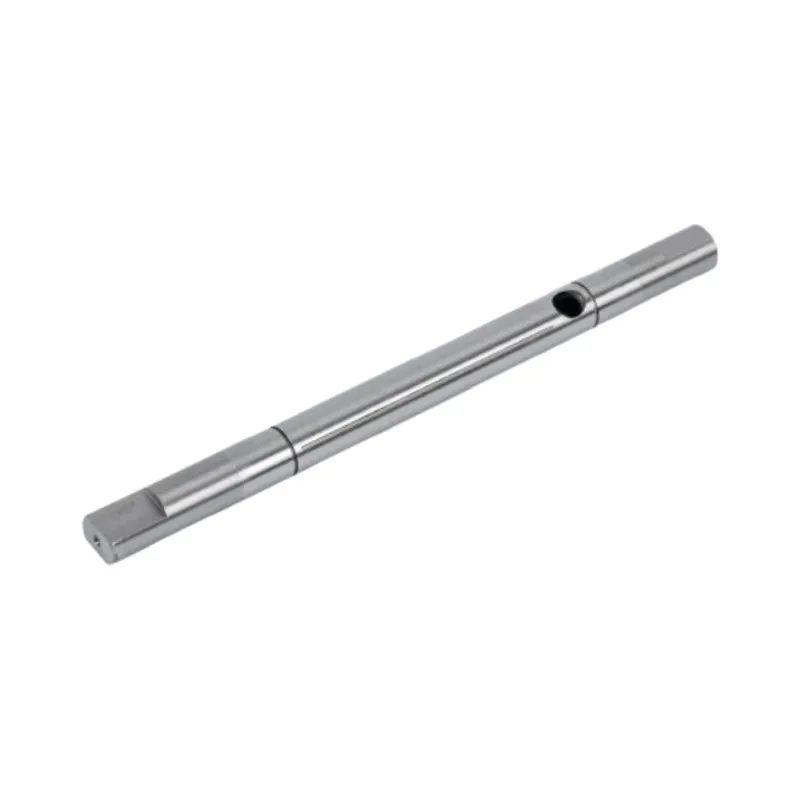
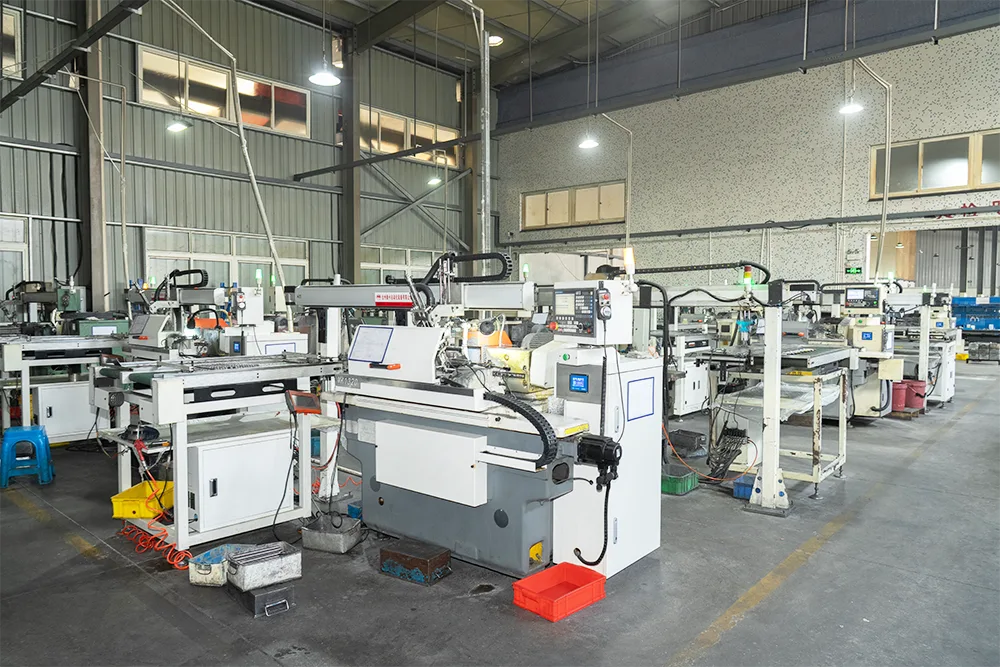
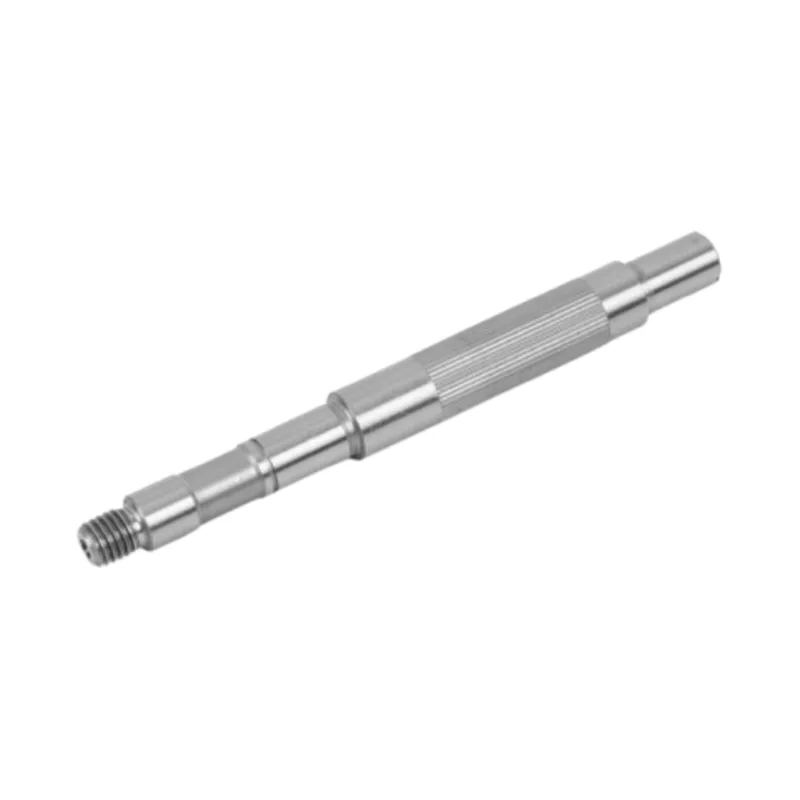
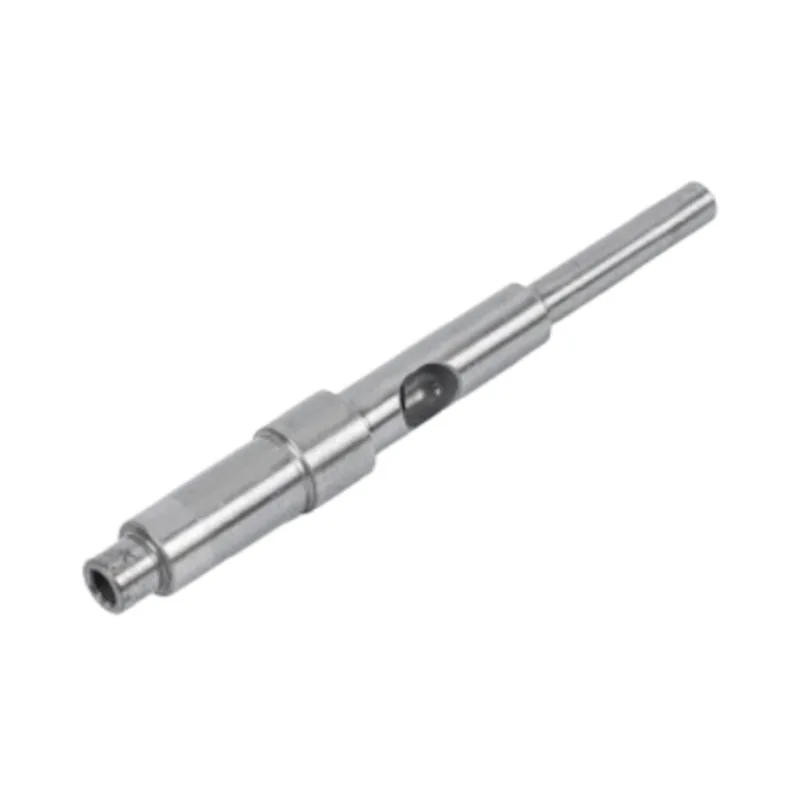
정밀 샤프트 가공은 재료 검사, CNC 터닝 및 밀링, 스플라인 또는 기어 절단, 열처리, 정밀 연삭 및 최종 검사의 6개 스테이션을 통해 강철 막대를 완성된 모터 샤프트로 변환합니다. 열처리를 하면 금속이 이동하기 때문에 연삭은 항상 경화 후에 이루어집니다. 이 순서는 완성된 샤프트에서 IT5~IT6 공차, 0.01mm 이내의 직진도 및 Ra≤0.4μm의 표면 마감을 유지하는 것입니다.


 25 2026-08
 25 2026-08
 19 2026-08
 19 2026-08
 19 2026-08
 19 2026-08